


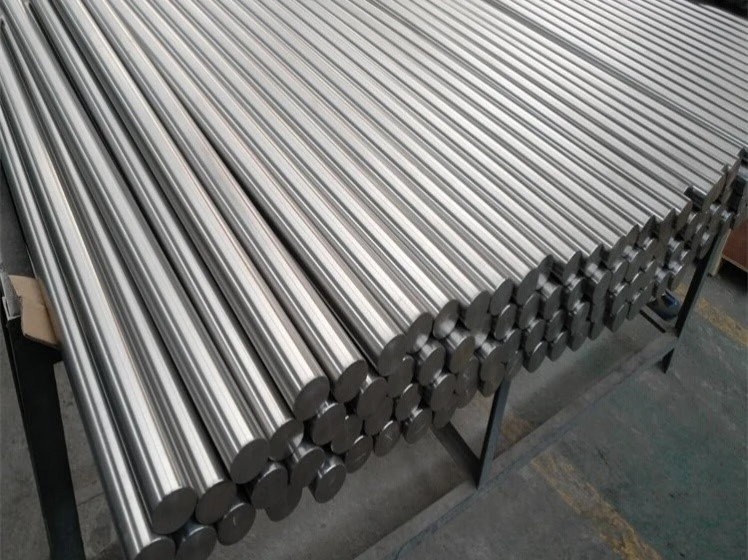
Pręty tytanowesą szeroko stosowane w przemyśle chemicznym, sprzęcie medycznym,-najwyższej klasy elektronice użytkowej i-częściach konstrukcyjnych odpornych na wysokie temperatury ze względu na ich doskonałą wytrzymałość właściwą i biokompatybilność. Niemniej jednak po konwencjonalnym kuciu, obróbce cieplnej i obróbce mechanicznej na ich powierzchniach nieuchronnie utworzą się gęste warstwy tlenków, warstwy azotków i resztkowe zanieczyszczenia. Chociaż te spontaniczne warstwy powierzchniowe zapewniają słabe działanie ochronne, są one podatne na powodowanie nierównej tekstury powierzchni, odchyleń wymiarowych i słabej stabilności podczas późniejszego spawania, anodowania i precyzyjnej obróbki. W poważnych przypadkach resztkowe tlenki i mikrodefekty znacznie zmniejszają-długoterminową odporność na korozję podłoży tytanowych. Dlatego też kompletny i ustandaryzowany system obróbki powierzchni jest niezbędny do usunięcia nieprawidłowych warstw powierzchni, ujednolicenia stanów powierzchni i znacznego zwiększenia ogólnej-działalności antykorozyjnej prętów tytanowych.
Cały proces obróbki opiera się na progresywnej logice technicznej polegającej na usuwaniu defektów, wyrównywaniu powierzchni i wzmacnianiu, obejmując głównie mechaniczną obróbkę wstępną, trawienie chemiczne, precyzyjne rozjaśnianie, odprężanie i pasywację, a także opcjonalną modyfikację funkcjonalną.
Mechaniczna obróbka wstępna jest nieodzownym fundamentem całego procesu.
Toczenie i szlifowanie zgrubne stosuje się w celu usunięcia odkuwki, zgorzeliny tlenkowej i mikropęknięć, jednocześnie kalibrując okrągłość i prostość prętów tytanowych. Biorąc pod uwagę niską przewodność cieplną i tendencję do{{1}utwardzania się stopów tytanu, podczas skrawania wymagana jest niska prędkość liniowa, duża prędkość posuwu i wystarczające chłodzenie, aby uniknąć spalenia powierzchni. Na tej podstawie piaskowanie lub śrutowanie pozwala wyeliminować uporczywe-tlenki powstałe podczas obróbki na gorąco i utworzyć jednolitą-mikrochropowatą powierzchnię, co skutecznie poprawia siłę wiązania kolejnych powłok. Bardzo ważne jest całkowite usunięcie osadzonych cząstek ściernych po piaskowaniu, aby zapobiec obcym zanieczyszczeniom.
Trawienie chemiczne, będące podstawową procedurą, określa ostateczną jakość powierzchni i bezpieczeństwo prętów tytanowych.
W głównym systemie trawienia stosuje się mieszaninę kwasu azotowego i kwasu fluorowodorowego w konwencjonalnym stosunku 30–50% kwasu azotowego i 3–8% kwasu fluorowodorowego. Kwas fluorowodorowy szybko rozpuszcza tlenek tytanu i powoduje mikro-trawienie podłoża, natomiast kwas azotowy hamuje nadmierną korozję i wspomaga regenerację powłok pasywnych. Temperaturę reakcji reguluje się na poziomie 20–40 stopni, a czas przetwarzania waha się od kilkudziesięciu sekund do kilku minut, aż do pojawienia się jednolitej, srebrno-szarej metalicznej powierzchni. Po wytrawieniu wymagane jest dokładne płukanie wodą dejonizowaną i neutralizacja alkaliczna w celu usunięcia pozostałości kwasu. W przypadku-komponentów obciążonych dużym obciążeniem konieczne jest wyżarzanie przez odwodornienie próżniowe w temperaturze 650–750 stopni, aby uniknąć ryzyka kruchości wodorowej.
Zabieg rozjaśniający jest dostosowywany zgodnie ze standardami precyzji produktu.
Polerowanie półwykończające- usuwa drobne nierówności powierzchni do Ra 1,6–3,2 μm, zapewniając spójną podstawę do wykańczania. Dzięki-precyzyjnemu polerowaniu mechanicznemu lusterek można uzyskać-ultra gładkie powierzchnie poniżej Ra 0,2 μm, odpowiednie dla-ekskluzywnych akcesoriów do zegarków i precyzyjnych części konstrukcyjnych. W odróżnieniu od obróbki mechanicznej, polerowanie elektrolityczne nie wytwarza-warstwy utwardzającej się ani szczątkowych naprężeń rozciągających, zapewniając jednolite i wolne-ślady-powierzchni, co jest optymalnym procesem w przypadku medycznych implantów tytanowych, takich jak szpilki kostne i elementy dentystyczne.
Pasywacja i wyżarzanie jasne to kluczowe etapy zwiększające odporność na korozję i stabilność wymiarową.
Wyżarzanie jasne w próżni lub w osłonie argonu eliminuje naprężenia szczątkowe podczas obróbki, zachowując jednocześnie oryginalny metaliczny połysk i przywracając plastyczność materiału. Pasywacja chemiczna przy użyciu rozcieńczonego roztworu kwasu azotowego generuje na powierzchni gęstą-w skali nano warstwę dwutlenku tytanu, naprawiającą mikroskopijne defekty powstałe w poprzednich procesach i znacznie poprawiającą odporność na korozję kwasową, chlorkową i solną.
W przypadku specjalistycznych zastosowań dostępne są dodatkowe zabiegi wzmacniające.
Anodowanie może tworzyć kontrolowane warstwy tlenków o dekoracyjnych kolorach i zwiększonej twardości powierzchni, zachowując biokompatybilność tytanu. Funkcjonalne natryskiwanie powłok PTFE, ceramicznych lub DLC skutecznie zwiększa odporność na zużycie,-stabilność w wysokich temperaturach i właściwości izolacyjne przemysłowych prętów tytanowych.
W rzeczywistej produkcji kombinacje procesów są formułowane zgodnie z wymaganiami usług. Zwykłe przemysłowe pręty tytanowe poddawane są obróbce wstępnej, trawieniu i pasywacji; w produktach-medycznych stosuje się rygorystyczne trawienie-z kontrolą wodoru, polerowanie elektrolityczne i wyżarzanie próżniowe; Wysokiej klasy-części konsumenckie wykorzystują polerowanie lustrzane i anodowanie kolorowe; elementy-odporne na zużycie i wysoką-temperaturę wymagają szorstkowania poprzez piaskowanie i pokrycia ceramicznego. Tylko dzięki ścisłej kontroli pełnych-parametrów procesu i czystości pręty tytanowe mogą uzyskać stan powierzchni wolny od tlenków,-wolnych od zanieczyszczeń-o wysokiej-korozyjnej-odporności, co pozwala w pełni wykorzystać doskonałą wydajność materiałów ze stopów tytanu.
Przeczytaj więcej:Jak zwiększyć odporność tytanowych drutów i prętów na zużycie-